


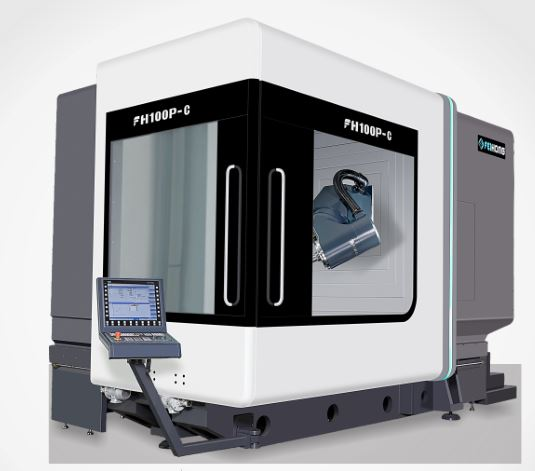
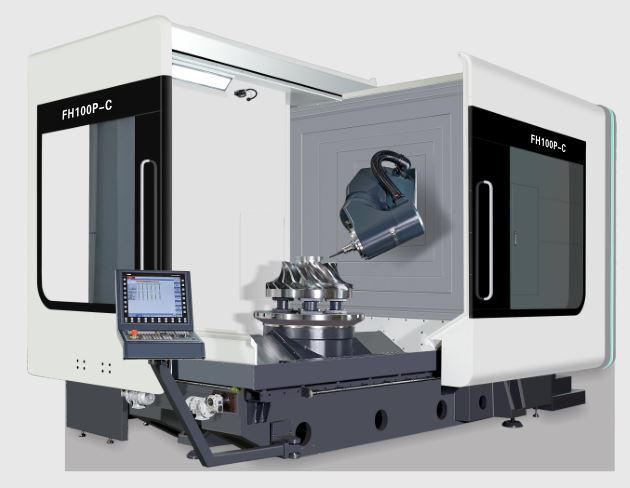
เครื่องกลึงกัดและกลึงพร้อมกัน 5 แกน 100P-C
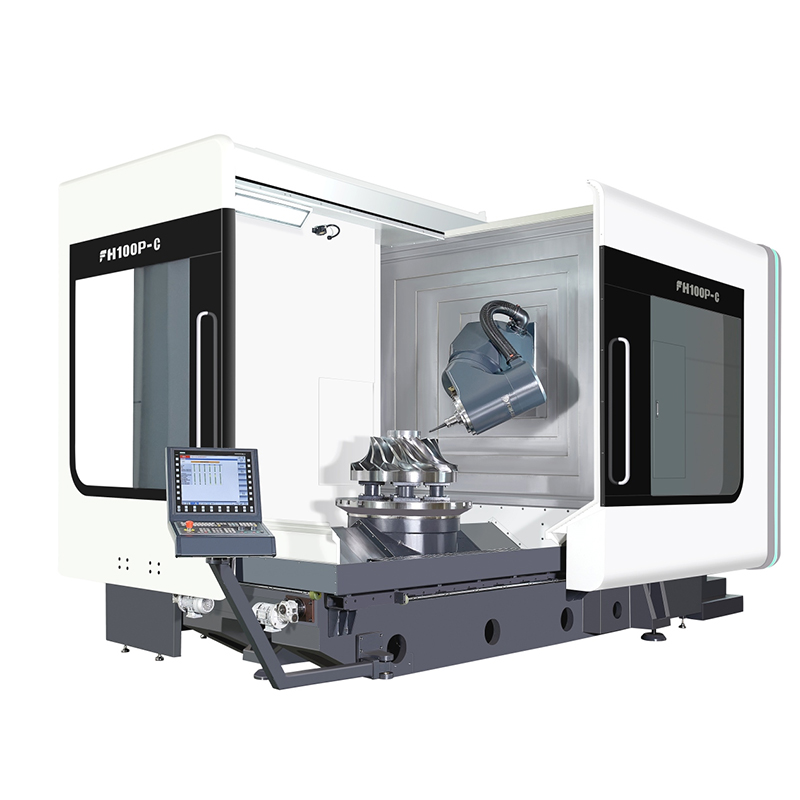
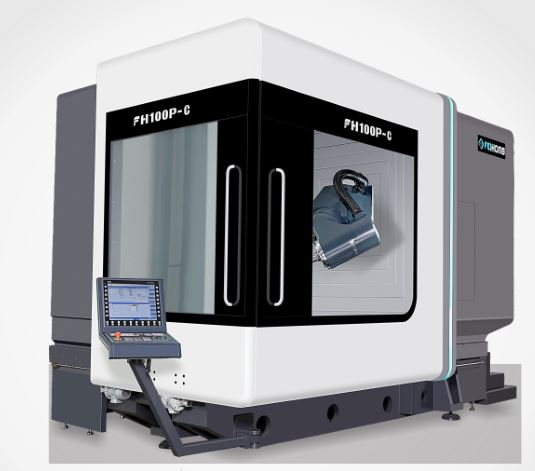
ขอบเขตของการจัดหา
ตารางแสดงฟังก์ชันของอุปกรณ์เสริมมาตรฐาน (โปรดดูฟังก์ชันของตัวควบคุมสำหรับส่วนควบคุมไฟฟ้า)
1. ตัวควบคุม Siemens 840DSL
2. หัวหมุนมัลติฟังก์ชั่น 5 แกน ยี่ห้อเฉพาะ
3. แกนหมุนไฟฟ้า DGZX-24012/34B2-KFHWVJS
4. ระบบเปลี่ยนเครื่องมืออัตโนมัติ HSK-A100 บรรจุ 40 ชิ้น
5.X/Y/Z บอลสกรูไดรฟ์ระบายความร้อนแบบกลวง
6. รางเลื่อนเชิงเส้นแบบลูกกลิ้ง 7 ตัว (3 ตัวสำหรับแกน X, 2 ตัวสำหรับแกน Y/Z) — บอช เร็กซ์รอธ
7. ไม้บรรทัดแสงแบบวงปิดสมบูรณ์สามแกน X/Y/Z
8. อุปกรณ์ควบคุมอุณหภูมิกล่องไฟฟ้า
9. ตัวระบายความร้อนแกนหมุน
10. อุปกรณ์กลิ้งเศษเหล็กแบบเกลียวและสายพานลำเลียงเศษเหล็กด้านหลัง รถขนเศษเหล็ก
11. ฉีดน้ำจากตรงกลางแกนหมุน เป็นละอองน้ำแบบวงแหวน
12. เป่าลมเข้าไปที่กึ่งกลางแกนหมุน และเป่าลมเข้าไปในวงแหวน
13. พระจันทร์เสี้ยวห้าแกนพ่นน้ำ และพระจันทร์เสี้ยวพ่นลม
14. 1. ระบบล็อกนิรภัยแบบ 1 ชนิด สำหรับประตูทำงานด้านหน้าและด้านข้าง
15. อุปกรณ์ระบายความร้อนแบบหมุนเวียนสำหรับแกนหมุน
16. หลอดไฟฟลูออเรสเซนต์กันน้ำสำหรับใช้งาน
17. อุปกรณ์สถานีไฮดรอลิก
18. เครื่องตรวจวัดรังสีอินฟราเรด Renishaw OMP60
19. เครื่องเซ็ตเครื่องมือเลเซอร์ Renishaw
20. อุปกรณ์หล่อลื่นป้อนอัตโนมัติแบบรวมศูนย์
21. การทำความสะอาดด้านข้างของปืนฉีดน้ำและส่วนต่อประสานอากาศ
22. ระบบระบายความร้อนน้ำมันหล่อเย็น
23. แผ่นโลหะป้องกันแบบปิดมิดชิด
24. กล่องผ่าตัด
25. ตู้ไฟฟ้ามีเครื่องปรับอากาศติดตั้งอยู่
26. ล้อหมุนอิเล็กทรอนิกส์ของซีเมนส์
27. สวิตช์ปลดเครื่องมือแกนหมุนแบบใช้เท้าเหยียบ
28. แผ่นรองพื้นและสลักเกลียวฐานราก
29. เครื่องมือปรับแต่งและกล่องเครื่องมือ
30. คู่มือทางเทคนิค
พารามิเตอร์
| รายการ | มหาวิทยาลัย | เอฟเอช100พี-ซี |
| การเคลื่อนที่แกน X | mm | 1000 |
| การเคลื่อนที่แกน Y | mm | 1150 |
| การเคลื่อนที่แกน Z | mm | 1000 |
| ระยะห่างจากปลายแกนหมุนถึงพื้นโต๊ะทำงาน | mm | 160-1160 |
| หัวกัดแนวนอน | mm | 30-1030 |
| ความเร็วในการป้อน/เคลื่อนที่เร็ว | เมตร/นาที | 40 |
| แรงป้อน | KN | 10 |
| โต๊ะหมุน (แกน C) | ||
| ขนาดโต๊ะทำงาน | mm | Ø1050 |
| น้ำหนักบรรทุกสูงสุดของโต๊ะ (เครื่องรีด) | kg | 4000 |
| รับน้ำหนักสูงสุดของโต๊ะ (สำหรับการหมุน) | kg | 3000 |
| โต๊ะโรเทรย์ | รอบต่อนาที | 45 |
| โต๊ะทำงานสำหรับงานกัด/กลึง (การกัดและการกลึงแบบผสมผสาน) | รอบต่อนาที | 500 |
| มุมแยกขั้นต่ำ | ° | 0.001 |
| แรงบิดที่กำหนด | Nm | 1330 |
| แรงบิดสูงสุด | Nm | 2630 |
| หัวกัดแบบสวิง CNC (แกน B) | ||
| ช่วงการแกว่ง (0 = แนวตั้ง / 180 = ระดับ) | ° | -15~180 |
| เคลื่อนที่เร็วและป้อนวัสดุได้รวดเร็ว | รอบต่อนาที | 103 |
| มุมแยกขั้นต่ำ | ° | 0.001 |
| แรงบิดที่กำหนด | Nm | 1050 |
| แรงบิดสูงสุด | Nm | 2130 |
| แกนหมุน (สำหรับการกลึงและการกัด) | ||
| ความเร็วแกนหมุน | รอบต่อนาที | 10000 |
| กำลังแกนหมุน | Kw | 42/58 |
| แรงบิดแกนหมุน | Nm | 215/350 |
| แกนหมุนเรียว |
| เอชเอสเคเอ100 |
| ระยะห่างจากจุดศูนย์กลางแกนหมุนถึง พื้นผิวนำทางลำแสง | mm | 1091.5 |
| แบบอย่าง | หน่วย | เอฟเอช100พี-ซี |
| นิตยสารเครื่องมือ | ||
| อินเทอร์เฟซเครื่องมือ |
| เอชเอสเคเอ100 |
| ความจุแม็กกาซีนเครื่องมือ | พีซีเอส | 40 |
| เส้นผ่านศูนย์กลาง/ความยาว/น้ำหนักของเครื่องมือสูงสุด |
| Ø135/300/12 |
| สวิตช์เครื่องมือ (เครื่องมือไปยัง) | S | 2 |
| อุปกรณ์วัด | ||
| หัววัดอินฟราเรด | เรนซิชอว์ โอเอ็มพี60 | |
| เครื่องมือตรวจจับเครื่องมือในพื้นที่การทำงาน | เรนซิชอว์ NC4F230 | |
| ความสามารถในการประมวลผล | ||
| เส้นผ่านศูนย์กลางการเจาะสูงสุด (เหล็กขนาดกลาง) |
| Ø50 |
| เส้นผ่านศูนย์กลางการตอกเกลียวสูงสุด (เหล็กขนาดกลาง) |
| เอ็ม40 |
| เส้นผ่านศูนย์กลางการกัดสูงสุด (เหล็กขนาดกลาง) |
| 250 |
| ความแม่นยำ (ISO230-2 และ VDI3441) | ||
| ความแม่นยำในการกำหนดตำแหน่ง X/Y/Z | mm | 0.006 |
| ความแม่นยำในการกำหนดตำแหน่งซ้ำ X/Y/Z | mm | 0.004 |
| ความแม่นยำในการกำหนดตำแหน่ง B/C |
| 8" |
| B/C ความแม่นยำในการกำหนดตำแหน่งซ้ำ | 4" | |
| ระบบควบคุม |
| ซีเมนส์ 840D |
| ความสูงของเครื่องจักร (เครื่องจักรทั่วไป) | mm | 3650 |
| พื้นที่ใช้งานสำหรับเครื่องจักรหลัก (ยาว*กว้าง) | mm | 5170x3340 |
| พื้นที่ที่ใช้สำหรับเก็บเครื่องมือ (ยาว*กว้าง) | mm | 1915x1400 |
| พื้นที่ที่ใช้สำหรับสายพานลำเลียงเศษวัสดุ (ยาว*กว้าง) | mm | 3120x1065 |
| พื้นที่ที่ใช้สำหรับถังเก็บน้ำ (ยาว*กว้าง) | mm | 1785x1355 |
| พื้นที่ทั้งหมดที่ใช้ในการประกอบเครื่องจักร (ยาว*กว้าง) | mm | 6000x3750 |
| น้ำหนักเครื่องจักร | Kg | 21000 |
เครื่องจักร CNCตัวควบคุม
| ระบบควบคุม | ซีเมนส์ 840DSL (มอเตอร์และไดรฟ์) | ||
| จำนวนแกนควบคุม | การกัดขึ้นรูปพร้อมกัน 5 แกน พร้อมการกลึงพร้อมกัน (แกน NC + แกนหมุน, แกน BC) | ||
| การควบคุม 5 แกนพร้อมกัน การกัดพร้อมกับการกลึงไปพร้อมกัน | แกนกำหนดตำแหน่ง | มาตรฐาน X, Y, Z, B, C | |
| การแทรกสอด | เส้นตรง | แกน X, Y, Z, B, C (สามารถปรับค่าชดเชยแกน X, Y, Z, B, C ได้) | |
| อาร์ค | แกน X, Y, Z, B, C (สามารถปรับค่าชดเชยแกน X, Y, Z, B, C ได้) | ||
| หน่วยการสอนขั้นต่ำ | 0.001 ไมโครเมตร | ||
| หน่วยควบคุมขั้นต่ำ | 0.1 นาโนเมตร | ||
| แสดง | 19LCD | ||
| มอเตอร์ | ความสามารถในการรับน้ำหนักเกินสามเท่าด้วยตัวเข้ารหัสแบบสัมบูรณ์ (ตำแหน่งของตัวเข้ารหัสจะไม่สูญหาย) | ||
| ฟังก์ชันการสื่อสารภายนอก | อินเทอร์เฟซอีเธอร์เน็ตและ RS232C | ||
| โหมดการทำงาน | MDI, อัตโนมัติ, ด้วยตนเอง, ล้อหมุน, ต้นกำเนิด (สัมบูรณ์), REPOS | ||
| เชิงโปรแกรม | โปรแกรมแก้ไขภาษา ISO ออนไลน์ | ||
| ความจุสูงสุดในการจัดเก็บโปรแกรม PLC | 2048KB | ||
| ฟังก์ชันการแทรกสอด | เส้นตรง วงกลมที่ผ่านจุดศูนย์กลาง เกลียว พื้นผิวละเอียด การตั้งค่าความเร็วสูง ฯลฯ | ||
| จำนวนการชดเชยเครื่องมือ | 512 กลุ่ม | ||
| กำลังขยายของวงล้อหมุน | 0.1/0.01/0.001 มม. | ||
| หน่วยการติดตั้งและการเคลื่อนย้ายขั้นต่ำ | 1 ไมโครเมตร/X,Y,Z | ||
| การบันทึกข้อมูล | ข้อมูลในหน่วยความจำจะไม่สูญหายเมื่อปิดเครื่อง | ||
| อัตราการป้อน | 0%-150% | ||
| การขยายภาพแบบเร่งความเร็ว | 0%-100% | ||
| อินเทอร์เฟซอินพุตและเอาต์พุต | อินเทอร์เฟซอีเธอร์เน็ตและ RS232C, การ์ด CF, การสำรองข้อมูลผ่าน USB | ||
| ภาษาที่แสดง | ภาษาจีนและภาษาอังกฤษ | ||
ปริมาณการกำหนดค่ามาตรฐาน
| No | ชื่ออุปกรณ์เสริม | หน่วย | จำนวน |
| 1 | สวิตช์ควบคุมด้วยเท้า | ชุด | 1 |
| 2 | กลไกจับยึดแบบไฮดรอลิก | ชุด | 1 |
| 3 | อุปกรณ์หล่อลื่นส่วนกลาง | ชุด | 1 |
| 4 | ระบบระบายความร้อน | ชุด | 1 |
| 5 | โคมไฟทำงาน | ชุด | 1 |
| 6 | แสงสามสี | ชุด | 1 |
| 7 | สะพานแนวนอน | ชิ้น | 1 |
| 8 | อุปกรณ์ยึดเครื่องมือกล | ชุด | 1 |
| 9 | ชุดเครื่องมือมาตรฐาน | ชุด | 1 |
| 10 | ระบบล็อคประตูรักษาความปลอดภัย | ชุด | 1 |
| 11 | ชุดรองพื้น | ชุด | 1 |
| 12 | ติดตั้งเครื่องมือปรับแต่ง | ชุด | 1 |
| 13 | การตอกเกลียวแบบแข็งและการกำหนดตำแหน่งหลายจุดของแกนหมุน | ชุด | 1 |
| 14 | สายพานลำเลียงแบบเกลียวและเครื่องกำจัดเศษวัสดุอัตโนมัติ | ชุด | 1 |
| 15 | ระบบไฮดรอลิกมาตรฐาน | ชุด | 1 |
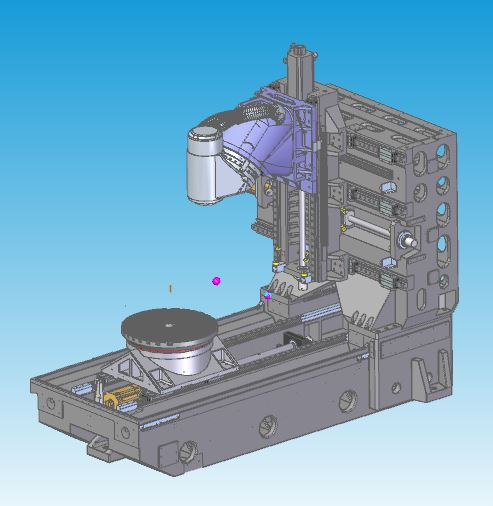
คุณสมบัติการออกแบบ | การวิเคราะห์การออกแบบการหล่อลวดเชิงกลที่ดีที่สุด
โครงสร้างหล่อแบบเทอร์โมสมมาตรชนิดกล่องเต็มรูปแบบ ผลิตจากเหล็กหล่อคุณภาพสูงเกรดมีฮันนา
การอบชุบและการบ่มตามธรรมชาติเพื่อขจัดความเครียดภายใน
การสั่นสะเทือนตามความถี่ธรรมชาติของโครงสร้างช่วยลดความเครียดจากการแปรรูปวัสดุ
การออกแบบเสาที่มีพื้นที่ขนาดใหญ่และความแข็งแกร่งสูง พร้อมผนังเต็มพื้นที่ ช่วยเพิ่มความแข็งแกร่งและความแม่นยำทั้งในเชิงสถิตและพลวัตได้อย่างมีประสิทธิภาพ
ระบบขับเคลื่อนสกรูระบายความร้อนแบบกลวงสามแกน
หัวกัดแบบสวิง CNC (แกน B)
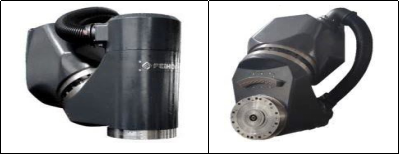
คุณลักษณะการออกแบบ
มอเตอร์ DD ในตัว ระบบส่งกำลังแบบโซ่ไร้การคลายตัว
ลักษณะการเร่งความเร็วสูง
ระยะห่างที่สั้นที่สุดระหว่างปลายคมตัดของแกนหมุนกับจุดรองรับโครงสร้าง จะทำให้ได้ความแข็งแกร่งในการตัดสูงสุด
ตลับลูกปืน YRT ขนาดใหญ่ขึ้นจะเพิ่มความแข็งแกร่ง
มาพร้อมกับระบบวัดค่าด้วยตัวเข้ารหัสแบบหมุนความแม่นยำสูงของ HEIDENHAIN ควบคุมแบบวงปิดอย่างสมบูรณ์เพื่อให้มั่นใจได้ถึงความแม่นยำสูงสุด
การออกแบบระบบระบายความร้อนแกนหมุนและแกน B เพื่อลดการถ่ายเทความร้อน
โต๊ะหมุน (แกน C)
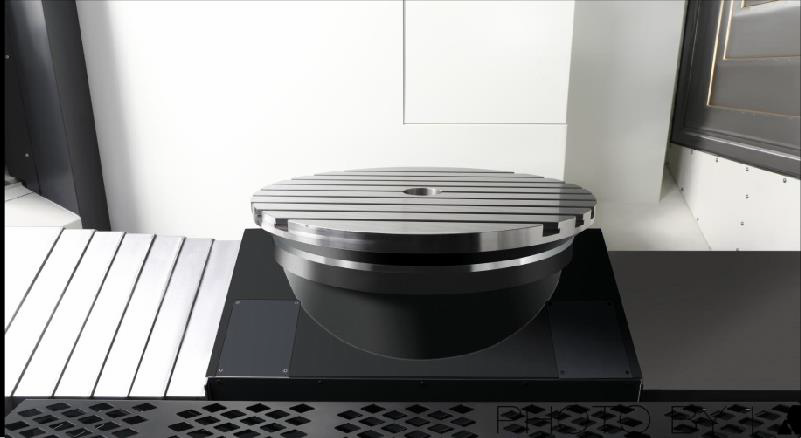
คุณลักษณะการออกแบบ
มอเตอร์ DD ในตัว ระบบส่งกำลังแบบโซ่ไร้การคลายตัว
ลักษณะการตอบสนองที่รวดเร็วทั้งการเร่งและการลดความเร็ว
ตลับลูกปืน YRT ขนาดใหญ่ขึ้นจะเพิ่มความแข็งแกร่ง
แรงบิดในการขับเคลื่อนสูง การกำหนดตำแหน่งและการประมวลผลด้วยอุปกรณ์กำหนดตำแหน่งและยึดจับชิ้นงานบนโต๊ะ
ตอบโจทย์ความต้องการในการแปรรูปสองแบบ ได้แก่ การกัดและการกัดกลึง ลดขั้นตอนการเคลื่อนย้ายชิ้นงาน และเพิ่มความแม่นยำของผลิตภัณฑ์
มาพร้อมกับระบบวัดค่าด้วยตัวเข้ารหัสแบบหมุนความแม่นยำสูงของ HEIDENHAIN ควบคุมแบบวงปิดอย่างสมบูรณ์เพื่อให้มั่นใจได้ถึงความแม่นยำสูงสุด
การออกแบบระบบระบายความร้อนเพื่อลดการถ่ายเทความร้อน
เครื่องตั้งเครื่องมือแบบยกได้
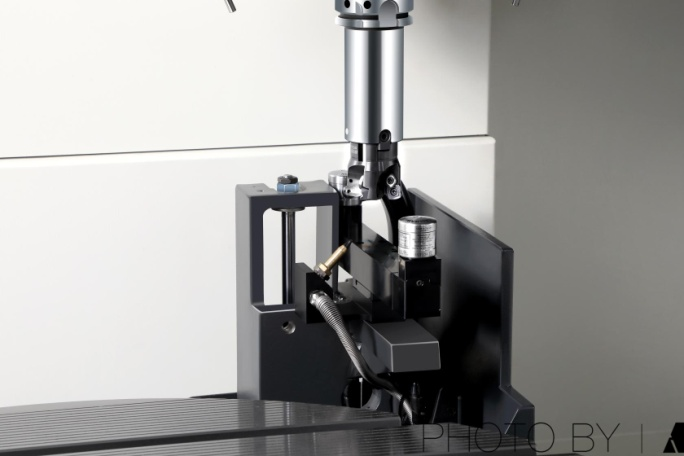
คุณลักษณะการออกแบบ
มาพร้อมกับเครื่องมือตั้งค่าเลเซอร์แบบไม่สัมผัส Ransishaw NC4F230 เพื่อความแม่นยำยิ่งขึ้น
การตั้งค่าเครื่องมืออัตโนมัติบนเครื่องจักร การอัปเดตค่าชดเชยเครื่องมืออัตโนมัติ
อุปกรณ์ตั้งเครื่องมือสามารถยกขึ้นและลงได้เพื่อประหยัดพื้นที่บนพื้นผิวการทำงาน
การออกแบบตัวเครื่องด้วยแผ่นโลหะปิดสนิท ช่วยปกป้องตัวตั้งเครื่องมือจากน้ำและเศษเหล็กในระหว่างการใช้งาน
หัววัดอินฟราเรด
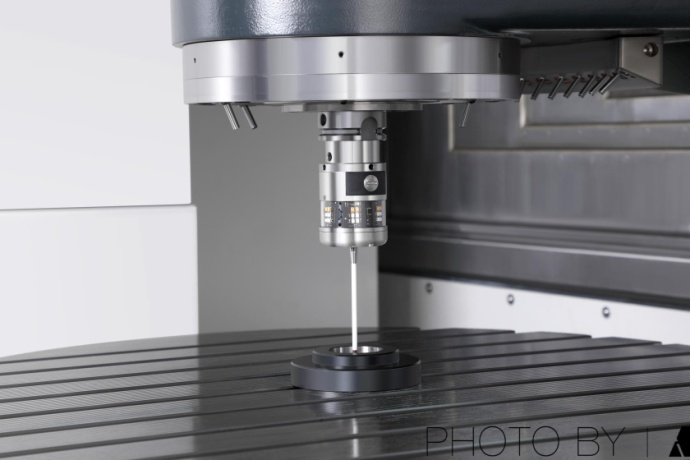
คุณลักษณะการออกแบบ
ติดตั้งหัววัดสัมผัสแบบออปติคอล Ransishaw OMP60
การตรวจสอบการจัดแนวและขนาดชิ้นงานบนเครื่องจักร ช่วยลดข้อผิดพลาดจากการตรวจสอบด้วยมือ ปรับปรุงความแม่นยำของผลิตภัณฑ์และประสิทธิภาพในการประมวลผล
ประหยัดเวลาในการช่วยเหลือขณะใช้งานเครื่องจักรได้ถึง 90%
หมวดหมู่สินค้า
-

เครื่องจักรกลซีเอ็นซีความแข็งแรงสูงซีรีส์ VC พร้อม...
-

รางเลื่อนเชิงเส้นแนวนอน HP Series...
-

รางเลื่อนเชิงเส้นแบบเสาแนวนอน รุ่น HT...
-

เครื่องจักร CNC สำหรับงานหนักแบบสี่แทร็ก รุ่น VS Series...
-

ศูนย์เครื่องจักรกลซีเอ็นซี ซีรีส์ V ที่มีความแข็งแกร่งสูง
-

ศูนย์เครื่องจักรกลซีเอ็นซีแบบสองเสา รุ่น X
-

เครื่องจักรกลซีเอ็นซีแนวนอน 5 แกน รุ่น TKG1600
-

ศูนย์กลึงและกัดแนวตั้ง CNC สำหรับวัสดุคอมโพสิต...
-

ศูนย์เครื่องจักรกลซีเอ็นซีความเร็วสูง ซีรีส์ GM
-

เครื่องกัด CNC ความเร็วสูง ซีรีส์ GT
-

เครื่องกลึง CNC สองแกน SK32
-

เครื่องจักรกลซีเอ็นซีแนวตั้ง RFTV510 สำหรับงานกลึงล้อ...