


เพลาที่มีล้ออยู่ทั้งสองข้างของโครงช่วงล่าง (เฟรม) โดยรวมแล้วเรียกว่าเพลารถยนต์ และเพลาที่มีความสามารถในการขับเคลื่อนโดยทั่วไปเรียกว่าเพลา ความแตกต่างหลักระหว่างทั้งสองคือมีตัวขับอยู่ตรงกลางเพลาหรือไม่ ในเอกสารนี้ เพลารถยนต์ที่มีชุดขับเคลื่อนจะเรียกว่าเพลารถยนต์ และรถที่ไม่มีชุดขับเคลื่อนจะเรียกว่าเพลารถยนต์ เพื่อแสดงความแตกต่าง
ด้วยความต้องการด้านโลจิสติกส์และการขนส่งที่เพิ่มมากขึ้น ความเหนือกว่าของเพลาล้อรถยนต์ โดยเฉพาะเพลาล้อรถพ่วงและรถกึ่งพ่วง ในการขนส่งระดับมืออาชีพและการปฏิบัติงานพิเศษจึงยิ่งชัดเจนขึ้นเรื่อยๆ และความต้องการในตลาดก็เพิ่มขึ้นอย่างมีนัยสำคัญ
เทคโนโลยีนี้วิเคราะห์กระบวนการผลิตเพลา โดยหวังว่าจะช่วยให้ลูกค้าเลือกเครื่อง CNC ที่เหมาะสมยิ่งขึ้นได้
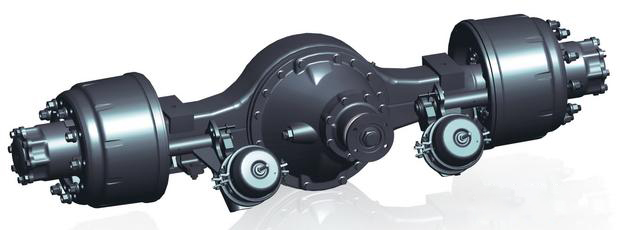
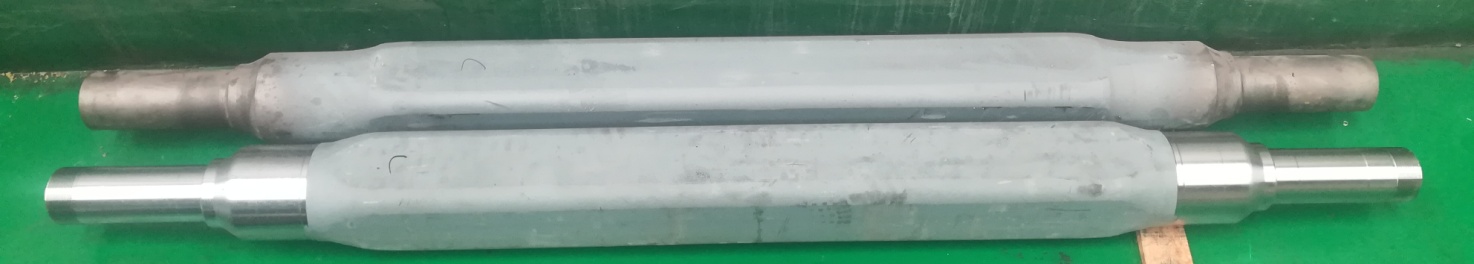
กระบวนการผลิตใหม่ของเพลาล้อรถยนต์โดยรวม:
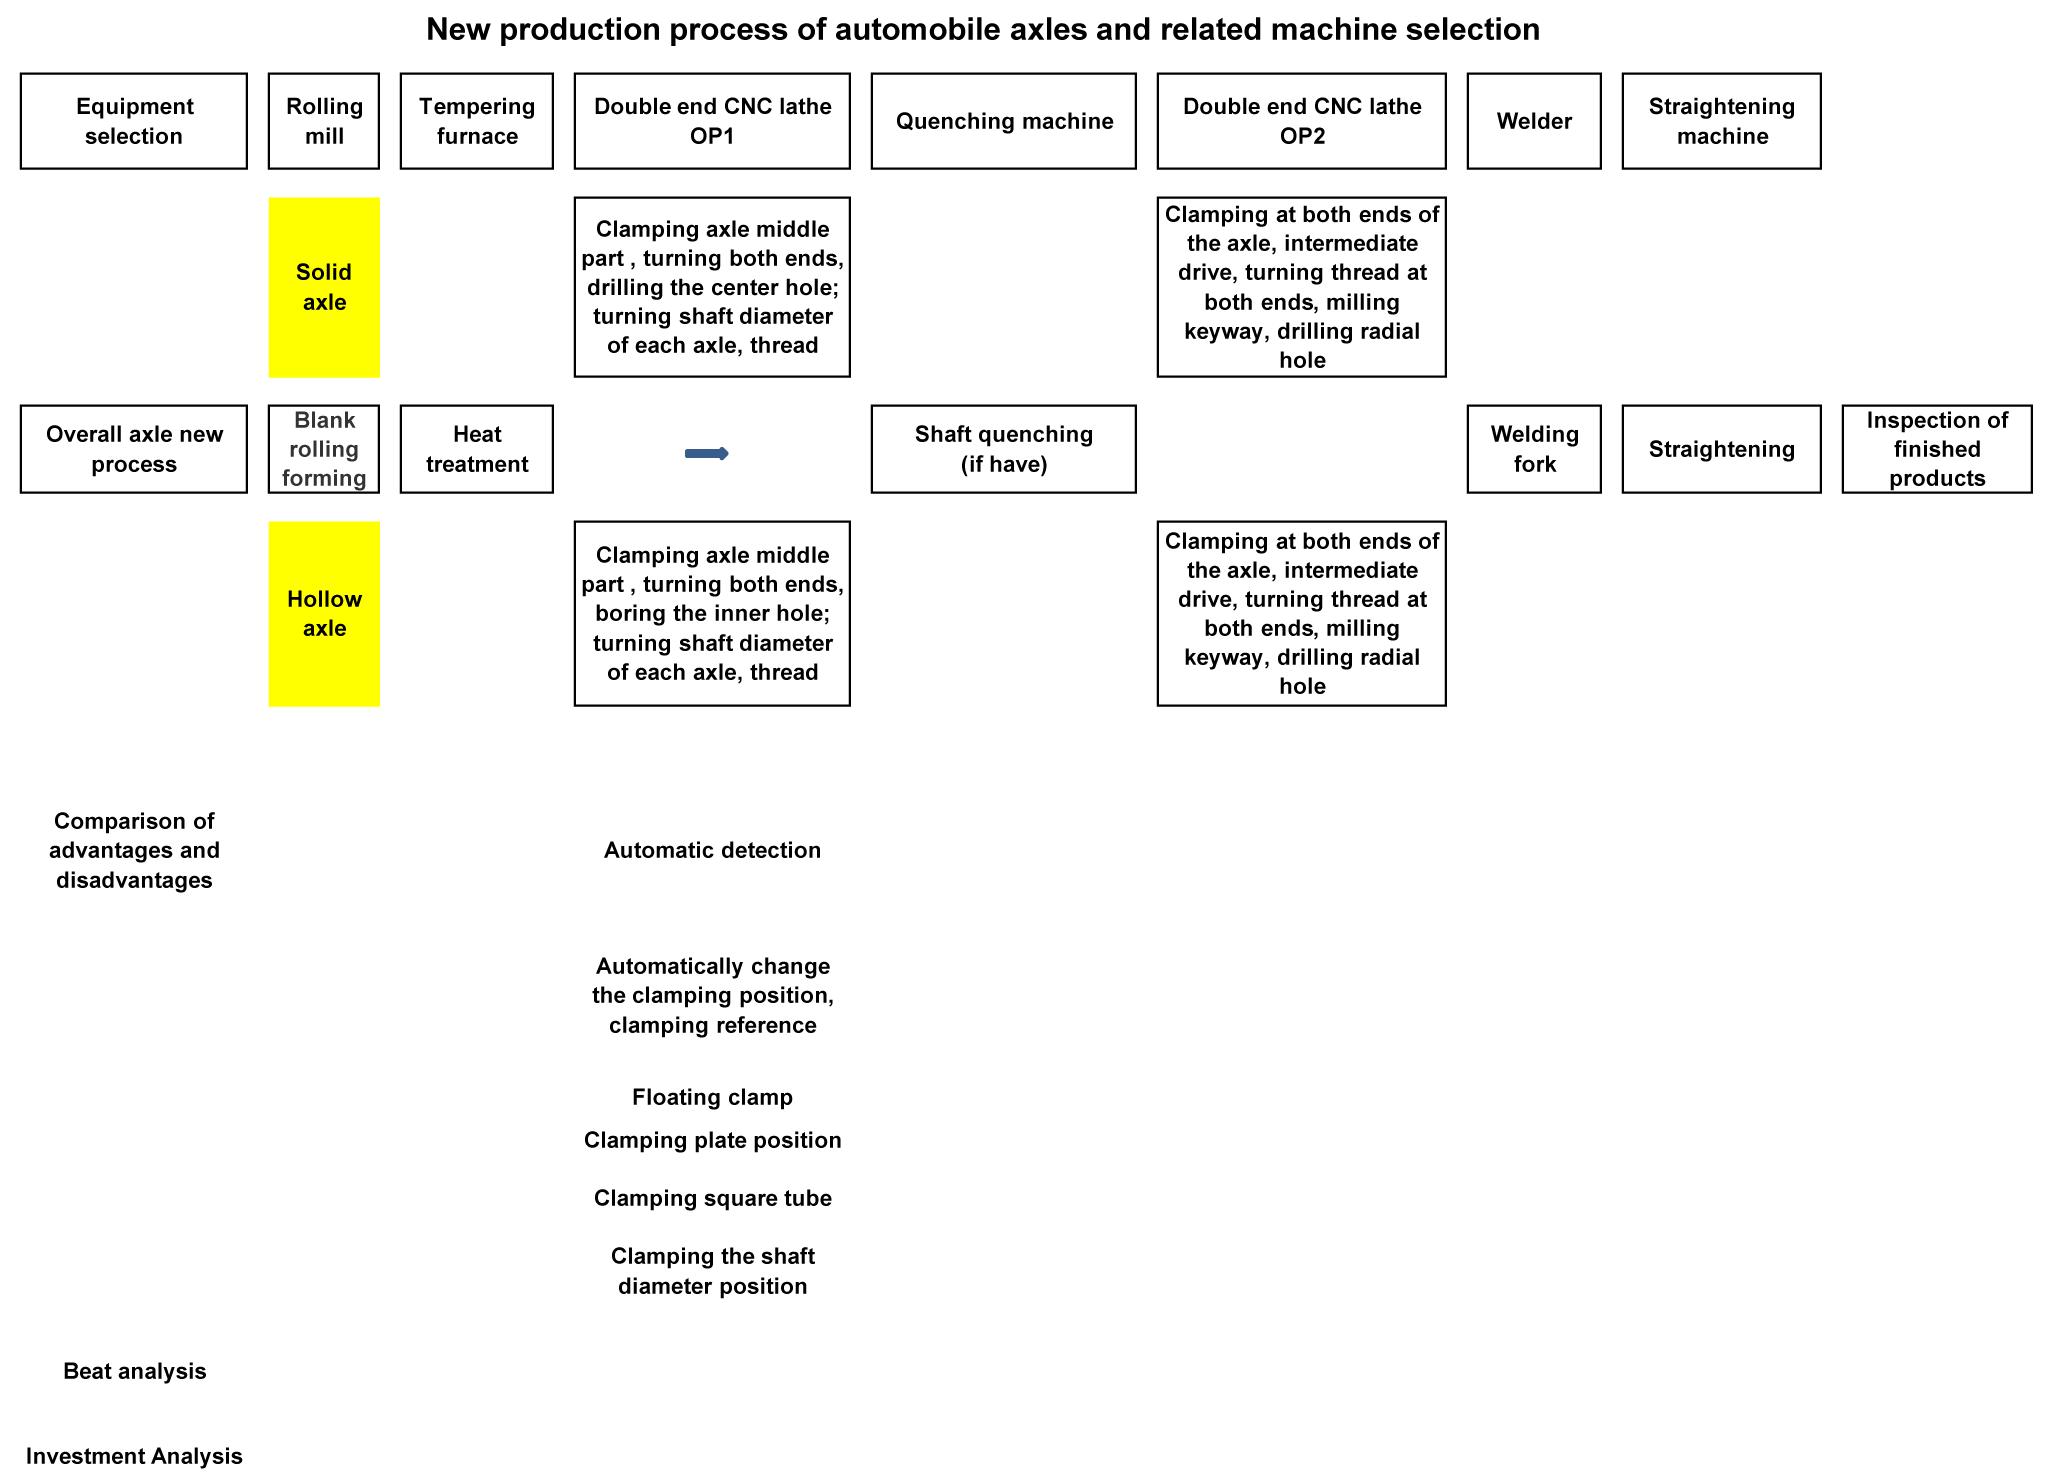
จากกระบวนการผลิตใหม่ เครื่องกัดที่ใช้สำหรับการกลึง (แกนตัน) หรือเครื่องเจาะสองด้าน (แกนกลวง) บวกกับเครื่องกลึง CNC สามารถแทนที่การกัดแบบดั้งเดิม OP1, การกลึง OP2, OP3 และแม้กระทั่งการเจาะและการกัด OP5 ด้วยเครื่องกลึง CNC สองด้าน OP1 ได้
สำหรับเพลาตันที่เส้นผ่านศูนย์กลางของเพลาไม่จำเป็นต้องผ่านการชุบแข็ง สามารถดำเนินการกลึงทั้งหมดให้เสร็จสิ้นได้ในขั้นตอนเดียว รวมถึงการกัดร่องลิ่มและการเจาะรูรัศมี สำหรับเพลากลวงที่เส้นผ่านศูนย์กลางของเพลาไม่จำเป็นต้องผ่านการชุบแข็ง สามารถนำมาตรฐานการจับยึดแบบแปลงอัตโนมัติมาใช้ในเครื่องมือกลได้ และสามารถดำเนินการกลึงให้เสร็จสิ้นได้ด้วยเครื่องมือกลเพียงเครื่องเดียว
การเลือกใช้เครื่องกลึง CNC แบบพิเศษสำหรับเพลาสองด้านเพื่อกลึงเพลาจะช่วยลดขั้นตอนการผลิตลงอย่างมาก และประเภทและจำนวนของเครื่องมือกลที่เลือกใช้ก็จะลดลงด้วย
ข้อดีและคุณสมบัติของเครื่องคัดเลือกกระบวนการแบบใหม่:
1) การรวมกระบวนการให้มีประสิทธิภาพมากขึ้น ลดจำนวนครั้งในการจับยึดชิ้นงาน ลดเวลาในการประมวลผลเสริม และใช้เทคโนโลยีการประมวลผลพร้อมกันทั้งสองด้าน ทำให้ประสิทธิภาพการผลิตดีขึ้นอย่างเห็นได้ชัด
2) การจับยึดเพียงครั้งเดียวและการประมวลผลพร้อมกันที่ปลายทั้งสองด้าน ช่วยเพิ่มความแม่นยำในการกลึงและความเป็นแนวแกนของเพลา
3) ลดระยะเวลาในกระบวนการผลิต ลดอัตราการหมุนเวียนของชิ้นส่วนในสถานที่ผลิต ปรับปรุงประสิทธิภาพการใช้พื้นที่ และช่วยปรับปรุงการจัดระเบียบและการจัดการการผลิต
4) เนื่องจากการใช้เครื่องจักรแปรรูปที่มีประสิทธิภาพสูง จึงสามารถติดตั้งอุปกรณ์ขนถ่ายและอุปกรณ์จัดเก็บ เพื่อให้ได้กระบวนการผลิตแบบอัตโนมัติเต็มรูปแบบและลดต้นทุนแรงงานได้
5) ชิ้นงานถูกยึดไว้ในตำแหน่งกึ่งกลาง การยึดมีความน่าเชื่อถือ และแรงบิดที่จำเป็นสำหรับการตัดของเครื่องมือกลนั้นเพียงพอ ทำให้สามารถทำการกลึงได้ในปริมาณมาก
6) เครื่องมือกลสามารถติดตั้งอุปกรณ์ตรวจจับอัตโนมัติได้ โดยเฉพาะอย่างยิ่งสำหรับเพลาแบบกลวง ซึ่งจะช่วยให้มั่นใจได้ว่าความหนาของเพลาจะสม่ำเสมอหลังจากทำการกลึงแล้ว
7) สำหรับเพลาแบบกลวง เมื่อเจาะรูด้านในที่ปลายทั้งสองข้างของตัวจัดลำดับ OP1 เสร็จแล้ว ลูกค้าทั่วไปจะใช้ปลายด้านหนึ่งยกแคลมป์ขึ้น และใช้ปลายอีกด้านหนึ่งยึดชิ้นงานให้แน่นเพื่อทำการกลึง แต่ขนาดของรูด้านในนั้นแตกต่างกัน สำหรับรูด้านในที่มีขนาดเล็กกว่า ความแข็งแรงในการขันจะไม่เพียงพอ แรงบิดในการขันสูงสุดจะไม่เพียงพอ และจะไม่สามารถทำการตัดได้อย่างมีประสิทธิภาพ
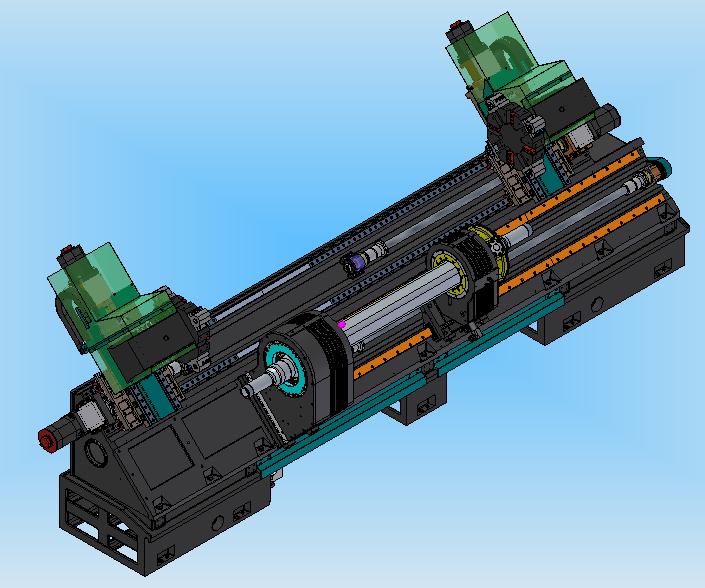
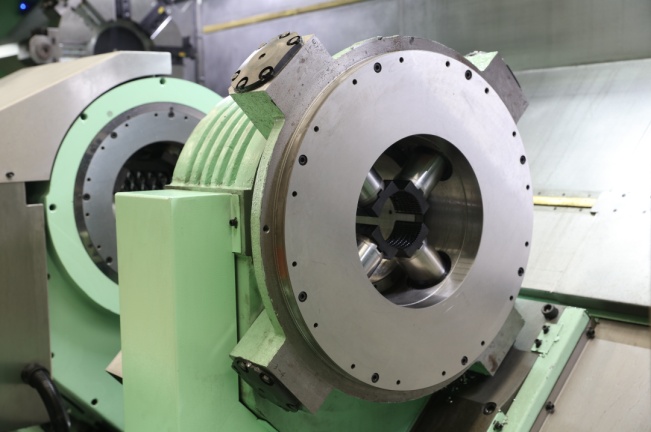
สำหรับเครื่องกลึงสองหน้าแบบใหม่ที่มีเพลาแบบกลวง เมื่อเจาะรูด้านในที่ปลายทั้งสองด้านของตัวเครื่องเสร็จแล้ว เครื่องจะเปลี่ยนโหมดการจับยึดโดยอัตโนมัติ: ปลายทั้งสองด้านจะใช้ในการขันชิ้นงานให้แน่น และส่วนกลางจะยกชิ้นงานขึ้นเพื่อส่งแรงบิด
8) หัวจับชิ้นงานที่มีระบบจับยึดชิ้นงานไฮดรอลิกในตัว สามารถเคลื่อนที่ในทิศทางแกน Z ของเครื่องจักรได้ ลูกค้าสามารถกำหนดตำแหน่งของท่อเหลี่ยมตรงกลาง (หรือท่อกลม) ตำแหน่งแผ่นฐาน และตำแหน่งเส้นผ่านศูนย์กลางของเพลาได้ตามต้องการ
บทสรุป:
จากสถานการณ์ข้างต้น การใช้เครื่องกลึง CNC สองหัวในการกลึงเพลาล้อรถยนต์มีข้อดีอย่างมากเมื่อเทียบกับกระบวนการแบบดั้งเดิม นับเป็นเทคโนโลยีการผลิตขั้นสูงที่สามารถทดแทนเครื่องมือกลแบบดั้งเดิมได้ทั้งในแง่ของกระบวนการผลิตและโครงสร้างเครื่องจักร
วันที่โพสต์: 15 มีนาคม 2021