


เครื่องกลึงเป็นหนึ่งในเทคนิคการกลึงที่เก่าแก่ที่สุด แต่การจดจำพื้นฐานก็ยังคงมีประโยชน์เมื่อพิจารณาซื้อเครื่องกลึงใหม่
แตกต่างจากเครื่องกัดแนวตั้งหรือแนวนอน คุณสมบัติสำคัญอย่างหนึ่งของเครื่องกลึงคือการหมุนของชิ้นงานสัมพันธ์กับเครื่องมือ ดังนั้น งานกลึงจึงมักเรียกว่าการกลึง การกลึงเป็นกระบวนการขึ้นรูปโลหะที่ใช้ในการผลิตชิ้นส่วนทรงกระบอกกลม เครื่องกลึงมักใช้เพื่อลดขนาดเส้นผ่านศูนย์กลางของชิ้นงานให้ได้ขนาดที่ต้องการ ทำให้ได้พื้นผิวที่เรียบเนียน โดยพื้นฐานแล้ว เครื่องมือตัดจะเข้าใกล้ชิ้นงานที่กำลังหมุนจนกระทั่งเริ่มลอกออกจากพื้นผิวเมื่อเริ่มเคลื่อนที่เป็นเส้นตรงตามด้านข้าง (ถ้าชิ้นส่วนเป็นเพลา) หรือตลอดทั้งพื้นผิว (ถ้าชิ้นส่วนเป็นดรัม)
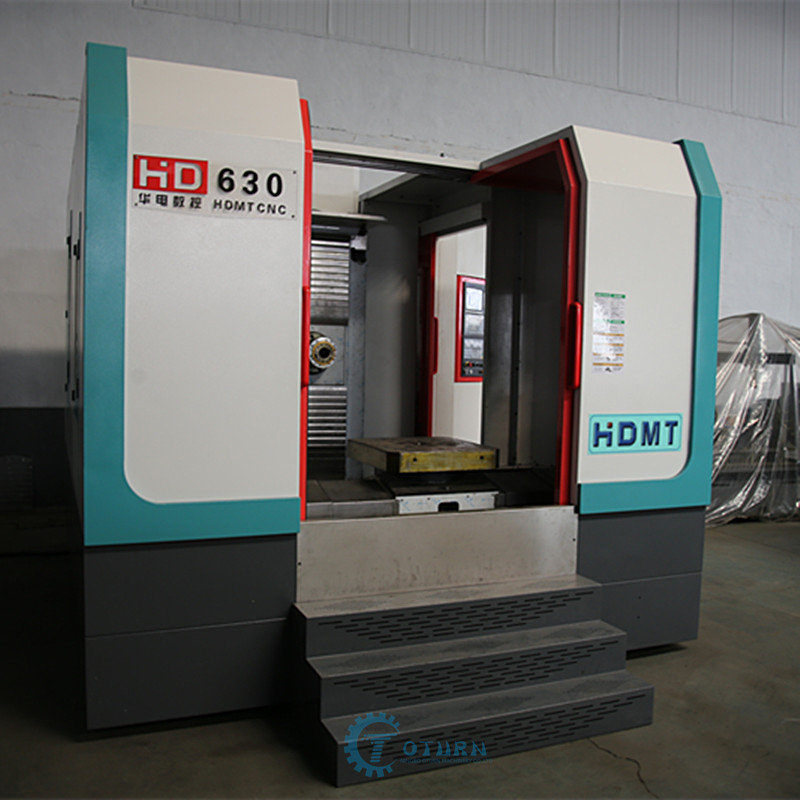
แม้ว่าคุณจะยังสามารถซื้อเครื่องกลึงแบบควบคุมด้วยมือได้ แต่ปัจจุบันเครื่องกลึงส่วนใหญ่ควบคุมด้วยระบบ CNC แล้ว เมื่อติดตั้งอุปกรณ์เปลี่ยนเครื่องมืออัตโนมัติ (เช่น ป้อมปืนกลึง) เครื่องกลึง CNC จะเรียกได้ว่าเป็นศูนย์กลึงมากกว่าเครื่องกลึง CNCเครื่องกลึงมีหลายขนาดและฟังก์ชัน ตั้งแต่เครื่องกลึงสองแกนแบบง่ายๆ ที่เคลื่อนที่ได้เฉพาะทิศทาง X และ Y ไปจนถึงเครื่องกลึงหลายแกนที่ซับซ้อนกว่าศูนย์เปลี่ยนรถซึ่งสามารถจัดการกับการกลึงสี่แกนที่ซับซ้อน การกัด และการกลึงขึ้นรูป การเจาะ การตอกเกลียว และการเจาะรูลึก—ทั้งหมดนี้ทำได้ในขั้นตอนเดียว
เครื่องกลึงสองแกนพื้นฐานประกอบด้วยหัวเครื่อง แกนหมุน หัวจับชิ้นงาน แท่นเลื่อน และโครงเลื่อนแนวนอน แท่นวางเครื่องมือ และท้ายเครื่อง แม้ว่าเครื่องกลึงส่วนใหญ่จะมีท้ายเครื่องที่เคลื่อนที่ได้เพื่อรองรับปลายชิ้นงาน แต่ไม่ได้ติดตั้งฟังก์ชันนี้เป็นมาตรฐานเสมอไป อย่างไรก็ตาม ท้ายเครื่องมีประโยชน์อย่างยิ่งเมื่อชิ้นงานค่อนข้างยาวและเรียว ในกรณีนี้ หากไม่ใช้ท้ายเครื่อง อาจทำให้เกิดรอยแตกร้าว ทิ้งร่องรอยที่เห็นได้ชัดบนพื้นผิวของชิ้นงาน หากไม่ได้รับการรองรับ ชิ้นงานอาจบางลงได้เนื่องจากอาจงอมากเกินไปเนื่องจากแรงกดของเครื่องมือในระหว่างการตัด
เมื่อพิจารณาติดตั้งหัวจับท้ายเป็นอุปกรณ์เสริมสำหรับเครื่องกลึง ไม่เพียงแต่ต้องคำนึงถึงงานที่ทำอยู่ในปัจจุบันเท่านั้น แต่ยังต้องคำนึงถึงปริมาณงานในอนาคตด้วย หากไม่แน่ใจ ควรซื้อหัวจับท้ายพร้อมกับเครื่องตั้งแต่แรก วิธีนี้อาจช่วยลดปัญหาและความยุ่งยากในการติดตั้งในภายหลังได้
ไม่ว่าจะต้องการแกนการเคลื่อนที่กี่แกนก็ตาม เมื่อประเมินการซื้อเครื่องกลึงใดๆ โรงงานต้องพิจารณาขนาด น้ำหนัก ความซับซ้อนทางเรขาคณิต ความแม่นยำที่ต้องการ และวัสดุของชิ้นส่วนที่แปรรูปเป็นอันดับแรก นอกจากนี้ยังควรพิจารณาจำนวนชิ้นส่วนที่คาดว่าจะผลิตในแต่ละล็อตด้วย
จุดร่วมในการซื้อเครื่องกลึงทุกประเภทคือขนาดของหัวจับที่สามารถรองรับชิ้นส่วนที่ต้องการใช้งานได้ศูนย์เปลี่ยนรถโดยทั่วไปแล้ว เส้นผ่านศูนย์กลางของหัวจับจะอยู่ในช่วง 5 ถึง 66 นิ้ว หรืออาจใหญ่กว่านั้น เมื่อชิ้นส่วนหรือแท่งโลหะต้องยื่นผ่านด้านหลังของหัวจับ ขนาดรูทะลุหรือความสามารถในการรับน้ำหนักของแท่งโลหะที่ใหญ่ที่สุดจึงมีความสำคัญ หากขนาดรูทะลุมาตรฐานไม่ใหญ่พอ คุณสามารถใช้เครื่องมือกลที่ออกแบบมาพร้อมตัวเลือก "เส้นผ่านศูนย์กลางขนาดใหญ่" ได้
ตัวบ่งชี้สำคัญถัดไปคือเส้นผ่านศูนย์กลางการกลึงหรือเส้นผ่านศูนย์กลางการกลึงสูงสุด รูปภาพแสดงชิ้นส่วนที่มีเส้นผ่านศูนย์กลางใหญ่ที่สุดที่สามารถติดตั้งในหัวจับและยังคงหมุนบนแท่นได้โดยไม่ชนกัน สิ่งที่สำคัญไม่แพ้กันคือความยาวการกลึงสูงสุดที่ต้องการ ขนาดของชิ้นงานจะเป็นตัวกำหนดความยาวของแท่นที่เครื่องจักรต้องการ โปรดทราบว่าความยาวการกลึงสูงสุดนั้นแตกต่างจากความยาวของแท่น ตัวอย่างเช่น หากชิ้นส่วนที่จะกลึงมีความยาว 40 นิ้ว แท่นจะต้องมีความยาวมากกว่าเพื่อให้สามารถหมุนชิ้นส่วนได้ตลอดความยาวอย่างมีประสิทธิภาพ
สุดท้ายแล้ว จำนวนชิ้นส่วนที่จะต้องประมวลผลและความแม่นยำที่ต้องการเป็นปัจจัยหลักที่กำหนดประสิทธิภาพและคุณภาพของเครื่องจักร เครื่องจักรที่มีประสิทธิภาพสูงต้องการแกน X และ Y ที่หมุนด้วยความเร็วสูง และความเร็วในการเคลื่อนที่ที่สัมพันธ์กันอย่างรวดเร็ว เครื่องจักรที่มีความคลาดเคลื่อนต่ำได้รับการออกแบบมาเพื่อควบคุมการเปลี่ยนแปลงอุณหภูมิในสกรูบอลและส่วนประกอบสำคัญ โครงสร้างของเครื่องจักรยังสามารถออกแบบเพื่อลดการขยายตัวเนื่องจากความร้อนได้อีกด้วย
ค้นหาข้อมูลเชิงลึกเพิ่มเติมเกี่ยวกับการซื้อเครื่องจักรกลศูนย์กลางใหม่ได้โดยเข้าไปที่ “คู่มือการซื้อเครื่องมือกล” ในศูนย์ความรู้ของ Techspex
ระบบอัตโนมัติด้วยหุ่นยนต์กำลังเปลี่ยนงานที่อาจเป็นงานที่ผู้ควบคุมเครื่องจักรไม่ชอบที่สุด ให้กลายเป็นงานที่หนักหน่วง
โรงงานในเขตซินซินเนติจะติดตั้งเครื่องกลึงและเครื่องกัดแนวตั้งขนาดใหญ่ที่สุดแห่งหนึ่งของประเทศ แม้ว่าการติดตั้งฐานรากสำหรับเครื่องจักรขนาดมหึมานี้จะเป็นงานที่ยากลำบาก แต่บริษัทก็ได้สร้างฐานรากบน "ฐานราก" อื่นๆ มาก่อนแล้ว
วันที่เผยแพร่: 27 พฤษภาคม 2564